एक संदेश छोड़ें
यदि आप हमारे उत्पादों में रुचि रखते हैं और अधिक विवरण जानना चाहते हैं, तो कृपया यहां एक संदेश छोड़ दें, हम जितनी जल्दी हो सके आपको जवाब देंगे।
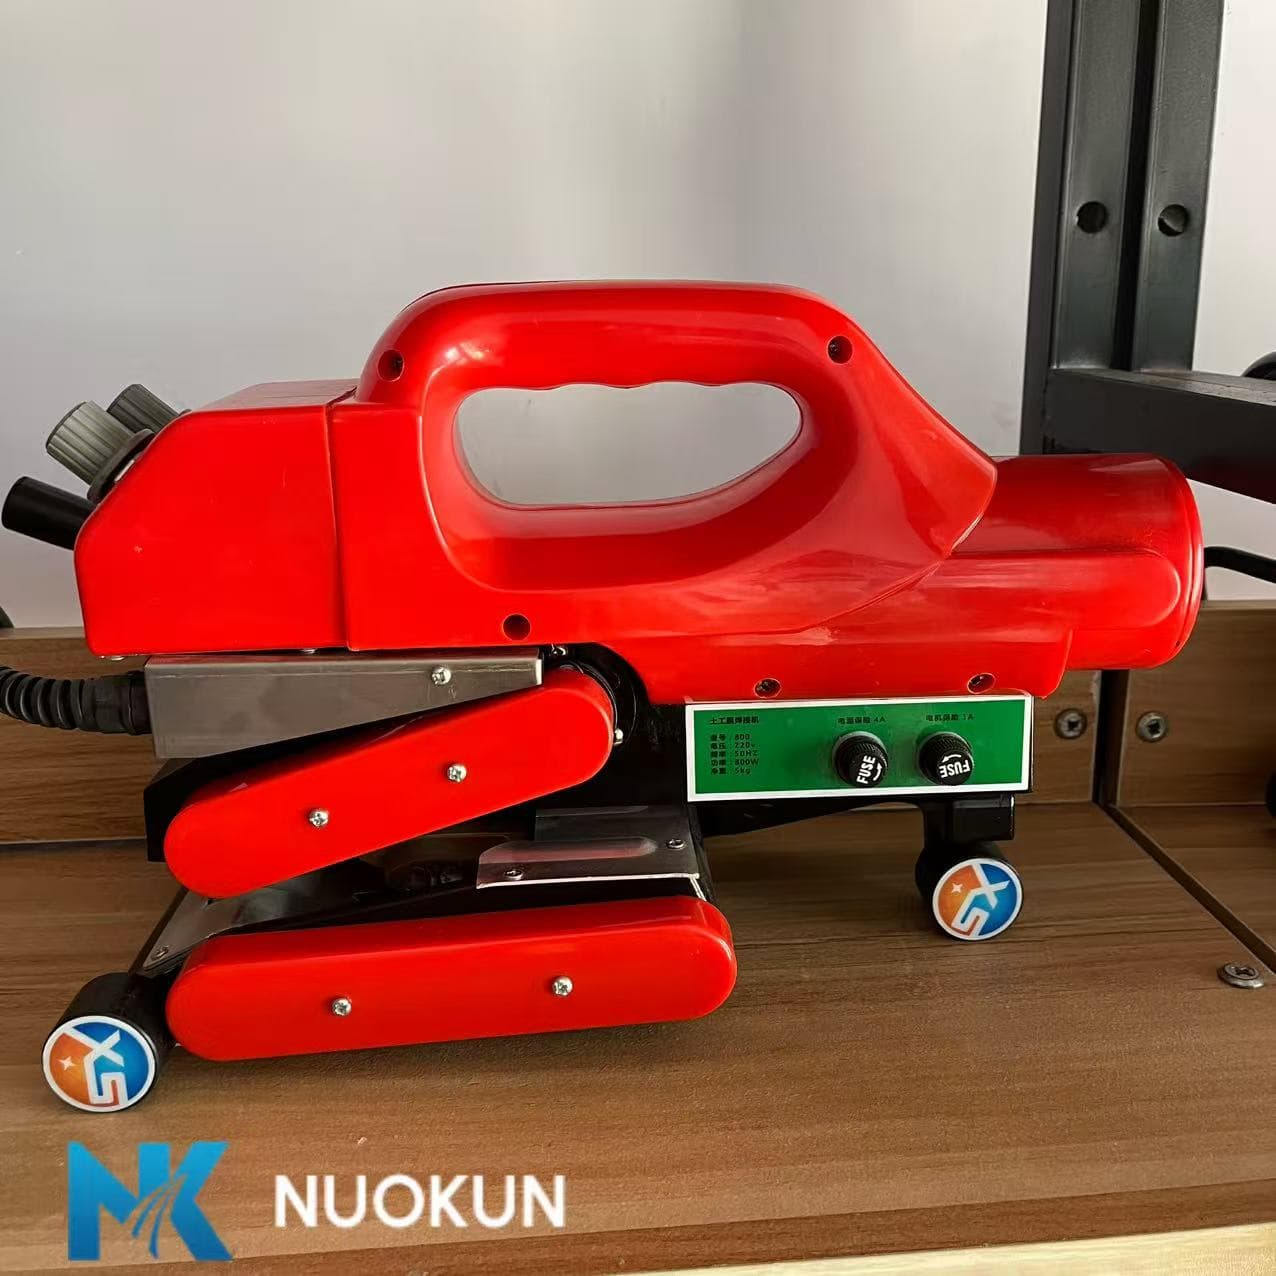
जियोमेम्ब्रेन वेल्डिंग गन यह एक हाथ से पकड़ने वाला गर्म हवा से वेल्डिंग करने वाला उपकरण है, जो अलग-अलग मोटाई की जियोमेम्ब्रेन को वेल्ड कर सकता है, और यह पीई, पीवीसी, एचडीपीई, पीपी आदि जैसे सभी थर्मल-फ्यूज्ड सामग्रियों की वेल्डिंग के लिए उपयुक्त है।
वेल्डिंग गन का नियंत्रण उच्च नियंत्रण सटीकता और कम तापमान उतार-चढ़ाव के साथ पीआईडी स्वचालित थर्मोस्टेटिक नियंत्रण द्वारा किया जाता है; गति नियंत्रण डीसी सर्वो मोटर द्वारा संचालित पीडब्ल्यूएम स्वचालित वोल्टेज और गति विनियमन सर्किट द्वारा किया जाता है, जिसमें उच्च आउटपुट टॉर्क होता है और संचालन स्थिर होता है। यह रेंगने, ऊर्ध्वाधर रेंगने और परिवर्तनीय सड़क भार की स्थिति में भी स्थिर गति बनाए रख सकता है। यह वेल्डिंग मशीन बाहरी तापमान और वोल्टेज में बदलाव के बावजूद भी स्थिर प्रदर्शन करती है।
जियोमेम्ब्रेन हॉट एयर वेल्डिंग गन का सही उपयोग करने से इंस्टॉलेशन संबंधी दोष कम हो सकते हैं और फील्ड वर्क में एकरूपता आ सकती है। यह वीडियो जियोमेम्ब्रेन वेल्डिंग गन के उपयोग का तरीका दर्शाता है।
चरण 1: जियोमेम्ब्रेन ओवरलैप क्षेत्र को साफ करें
वेल्डिंग प्रक्रिया में बाधा उत्पन्न करने वाली धूल, रेत और अन्य मलबे को हटा दें। यदि पानी या नमी मौजूद हो, तो उस जगह को साफ करें और पूरी तरह सूखने दें। फिर, जियोमेम्ब्रेन की दोनों शीटों को इस प्रकार रखें कि उनका ओवरलैप समतल और सही ढंग से संरेखित हो। सिलवटों, मुड़े हुए किनारों, अत्यधिक तनाव और असमान ओवरलैप से बचें। ओवरलैप की चौड़ाई 10-15 सेमी होनी चाहिए।
चरण 2: उपकरण का निरीक्षण करें
सबसे पहले, पावर कॉर्ड, प्लग और विद्युत कनेक्शनों की जाँच करें कि कहीं वे क्षतिग्रस्त तो नहीं हैं, ढीले तो नहीं हैं या खुले तार तो नहीं हैं। सुनिश्चित करें कि बिजली आपूर्ति उपकरण के निर्धारित वोल्टेज के अनुरूप है। फिर, हीटिंग सिस्टम और तापमान नियंत्रण डायल की जाँच करें ताकि यह सुनिश्चित हो सके कि तापमान समायोजन सही ढंग से कार्य कर रहा है। गर्म हवा के नोजल में किसी प्रकार की रुकावट, विकृति या दिखाई देने वाली क्षति की जाँच करें। धूल और अवशेषों को हटा दें जो वायु प्रवाह और हीटिंग प्रदर्शन में बाधा डाल सकते हैं। अंत में, हाउसिंग, हैंडल और अन्य घटकों की जाँच करें कि कहीं वे दिखाई तो नहीं दे रहे हैं। यदि उपकरण में एक अलग ब्लोअर या समायोज्य वायु प्रवाह नियंत्रण है, तो सत्यापित करें कि वायु आपूर्ति सामान्य रूप से कार्य कर रही है।
चरण 3: वेल्डिंग तापमान निर्धारित करें
सामान्यतः, 1.0-1.5 मिमी एचडीपीई जियोमेम्ब्रेन के लिए 200-230°C का तापमान संदर्भ तापमान माना जा सकता है, जबकि 1.5-2.0 मिमी जियोमेम्ब्रेन के लिए लगभग 230-250°C का तापमान उपयुक्त हो सकता है। उपकरण की अनुशंसित सीमा के भीतर कम तापमान से शुरुआत करें और आवश्यकतानुसार धीरे-धीरे बढ़ाएँ। अपर्याप्त तापमान से बॉन्डिंग खराब हो सकती है, जबकि अत्यधिक तापमान से अत्यधिक पिघलना, विकृति या किसी विशेष स्थान पर जलना जैसी समस्या हो सकती है।
चरण 4: परीक्षण वेल्डिंग करें और परिणामों का मूल्यांकन करें
सबसे पहले, परीक्षण के टुकड़ों को साफ करें और योजनाबद्ध स्थापना प्रक्रिया के अनुसार उन्हें एक दूसरे के ऊपर रखें। चयनित सेटिंग्स का उपयोग करके वेल्डिंग गन चलाएं, काम करने की गति को स्थिर रखें और एक ही स्थान पर लंबे समय तक गर्म होने से बचें। वेल्डिंग के बाद, जोड़ की गुणवत्ता की जांच करने से पहले उसे पर्याप्त रूप से ठंडा होने दें। परियोजना विनिर्देशों के अनुसार, जोड़ की मजबूती और अखंडता का मूल्यांकन करने के लिए पील या शीयर परीक्षण करें। यदि परीक्षण में अपर्याप्त जुड़ाव, आसानी से अलग होना, अत्यधिक विरूपण या किसी विशेष स्थान पर जलना दिखाई देता है, तो तापमान, गर्म करने का समय, गति या दबाव लगाने की विधि को समायोजित करें और परीक्षण दोहराएं।
चरण 5: जियोमेम्ब्रेन को वेल्ड करें
झिल्ली को समान रूप से गर्म करने के लिए गर्म हवा के नोजल को ओवरलैप वाले क्षेत्र की ओर निर्देशित करें, फिर उपयुक्त प्रेसिंग टूल का उपयोग करके जोड़ बनाएं। काम करने की गति और हीटिंग दूरी को एक समान बनाए रखें। एक ही स्थान पर लंबे समय तक गर्म करने से बचें, क्योंकि इससे जलने या विकृति हो सकती है। किनारों, कोनों या क्षतिग्रस्त क्षेत्रों के आसपास काम करते समय तकनीक को समायोजित करें।
चरण 6: जोड़ का निरीक्षण करें और बंद करें
वेल्डिंग के बाद, जोड़ की निरंतरता की जांच करें, जिसमें बॉन्डिंग, दरारें, जले हुए निशान और कमजोर बिंदु शामिल हैं। आगे बढ़ने से पहले किसी भी खराबी को ठीक करें। काम पूरा होने पर, निर्माता के निर्देशों के अनुसार वेल्डिंग गन को बंद कर दें और सफाई और भंडारण से पहले इसे पूरी तरह से ठंडा होने दें।
प्रश्न 1: जियोमेम्ब्रेन वेल्डिंग गन का मुख्य रूप से उपयोग किस लिए किया जाता है?
जियोमेम्ब्रेन वेल्डिंग गन का उपयोग संगत थर्मोप्लास्टिक लाइनर सामग्रियों पर स्थानीयकृत गर्म हवा वेल्डिंग, किनारों की बारीकी से फिनिशिंग, कोनों के काम और मरम्मत के लिए किया जाता है। लंबी और निरंतर सीमों के लिए, सामग्री और परियोजना की आवश्यकताओं के आधार पर, पेशेवर जियोमेम्ब्रेन वेल्डिंग मशीन अधिक उपयुक्त हो सकती है।
प्रश्न 2: जियोमेम्ब्रेन वेल्डिंग गन के लिए मुझे किस तापमान का उपयोग करना चाहिए?
वेल्डिंग तापमान को जियोमेम्ब्रेन की मोटाई के अनुसार सेट करें। 1.0-1.5 मिमी मोटाई वाली जियोमेम्ब्रेन के लिए लगभग 200-230°C तापमान उपयुक्त है; 1.5-2.0 मिमी मोटाई वाली एचडीपीई जियोमेम्ब्रेन के लिए 230-250°C का वेल्डिंग तापमान उपयुक्त है। सामान्य वेल्डिंग गति 0.5-5 मीटर/मिनट है, मोटी मेम्ब्रेन के लिए गति धीमी रखी जाती है। ऑपरेशन के दौरान, उपकरण मैनुअल और संबंधित इंस्टॉलेशन दिशानिर्देशों का पालन करते हुए, सामग्री के गुणों और परीक्षण वेल्डिंग परिणामों के आधार पर तापमान और गति को समायोजित करें।
प्रश्न 3: वेल्डिंग के बाद जियोमेम्ब्रेन सीम अलग क्यों हो जाती है?
सामान्य कारणों में अनुपयुक्त तापमान सेटिंग्स, अत्यधिक या अपर्याप्त यात्रा गति, ओवरलैप में संदूषण, अपर्याप्त दबाव या सामग्री की खराबी शामिल हैं। इसके अलावा, उपकरण का अस्थिर प्रदर्शन और बदलती साइट की स्थितियाँ भी इसमें योगदान दे सकती हैं।
एक संदेश छोड़ें
Scan to Wechat/Whatsapp :
 English
 Français
 Deutsch
 Русский
 Español
 Português
 عربي
 Tiếng Việt
 Indonesia
 हिन्दी



 IPv6 नेटवर्क समर्थित